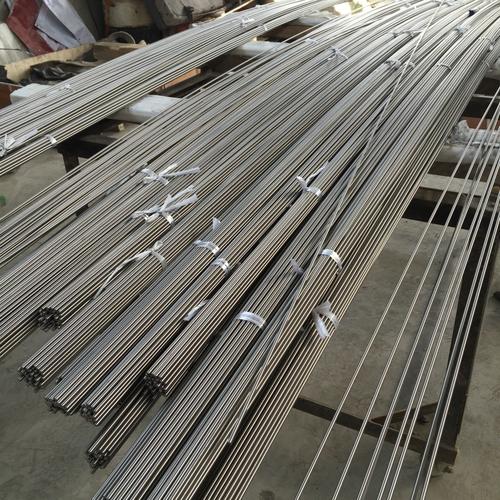
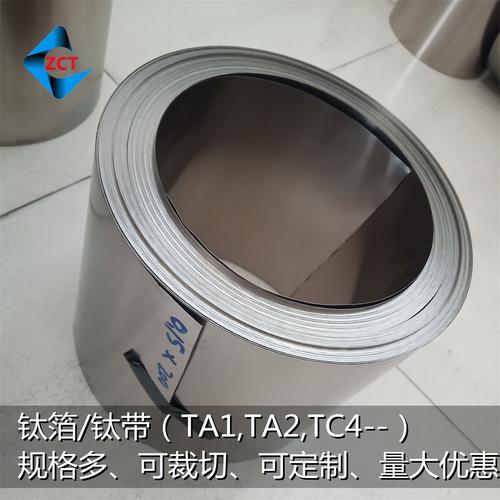
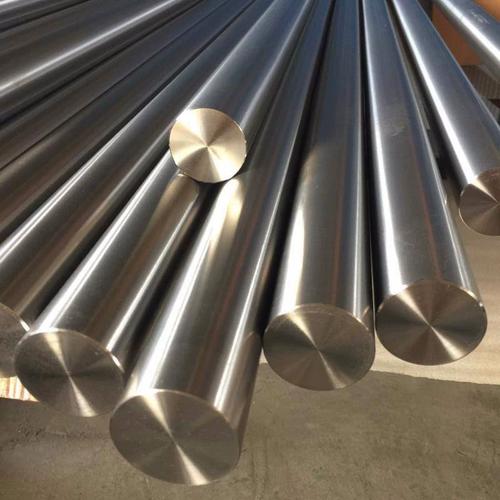
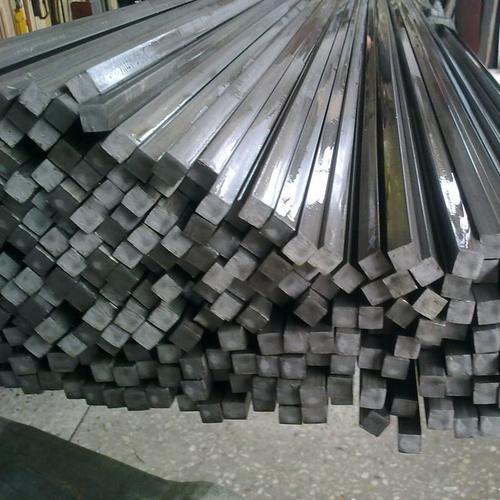
军工航空航天级钛合金材料 TC4钛合金棒、钛板、钛管及TA1/TA2钛棒加工与应用
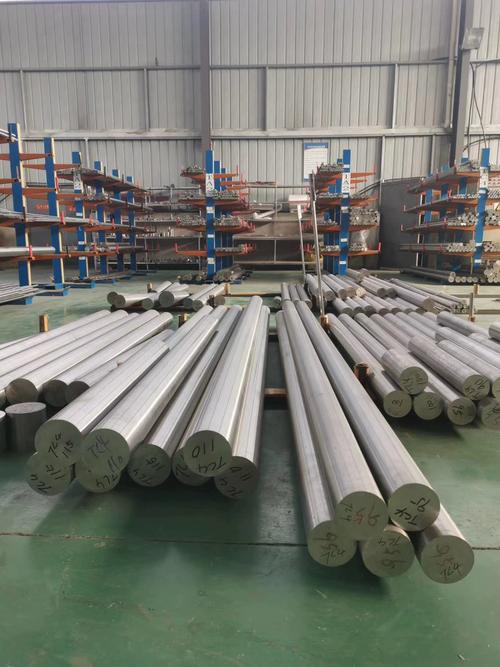
钛合金因其优异的比强度、耐腐蚀性和高温性能,已成为军工与航空航天领域不可或缺的关键材料。其中,TC4(Ti-6Al-4V)钛合金棒、钛板、钛管以及工业纯钛TA1、TA2钛棒,凭借高硬度、耐腐蚀和良好的加工性能,在飞机结构件、发动机部件、航天器紧固件及军工装备中广泛应用。本文将系统介绍这些材料的特性、加工要点及典型应用,为相关行业选材与制造提供参考。
一、钛合金材料概述
钛合金按组织类型可分为α型、β型和α+β型。TA1、TA2属于α型工业纯钛,具有优异的耐腐蚀性和焊接性,但强度较低;TC4属于α+β型钛合金,通过热处理可强化,兼具高强度与良好的韧性,是航空航天领域用量最大的钛合金之一。
- TA1钛棒:纯度最高,杂质含量极低(Fe≤0.20%,O≤0.18%),塑性好,适用于深冲、弯曲等冷成型加工,常用于化工设备、电极及航空航天非承力结构件。
- TA2钛棒:纯度略低于TA1(Fe≤0.30%,O≤0.25%),强度稍高,耐腐蚀性依旧优异,广泛用于航空管路、热交换器及舰船部件。
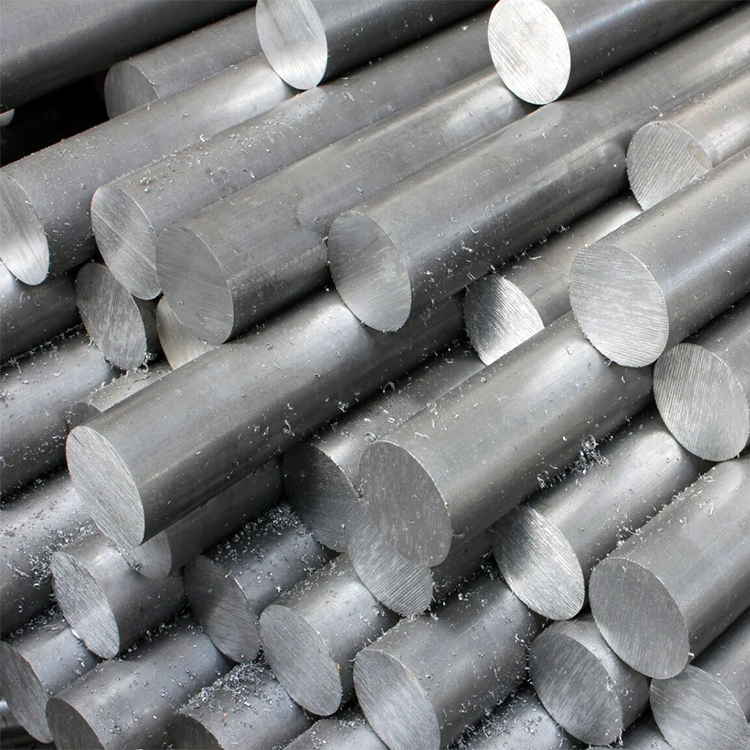
- TC4钛合金棒/板/管:名义成分为Ti-6Al-4V,Al和V的加入显著提高强度(抗拉强度≥895 MPa),硬度可达HRC 30-35,同时保持较好的塑性。经固溶时效处理后,强度可进一步提升至1100 MPa以上,适用于飞机起落架、发动机盘、机身接头等高载荷部位。
二、钛合金棒、板、管的加工要点
钛合金的加工性能与普通钢材差异显著,主要难点在于导热系数低、化学活性高、弹性模量小,易导致刀具磨损和加工硬化。针对军工航空航天应用,加工需关注以下方面:
- TC4钛合金棒加工
- 车削与铣削:采用硬质合金刀具(如K类)或PCD刀具,切削速度宜低(20-50 m/min),进给量适中,避免切削温度过高。充分使用冷却液,防止钛屑燃烧。
- 磨削:使用白刚玉或碳化硅砂轮,低进给、轻切削,避免烧伤。
- 热处理:棒材可进行退火(700-800℃)或固溶时效(固溶950-970℃水淬,时效480-560℃)以调整力学性能。
- TC4钛合金板加工
- 切割:等离子切割、激光切割或水刀切割,避免火焰切割。切割后需去除热影响区。
- 成型:热成型温度宜在750-850℃,冷成型需较大吨位设备并中间退火。
- 焊接:采用惰性气体保护焊(TIG、EBW),焊后需真空退火消除应力。
- TC4钛合金管加工
- 轧制与拉拔:管材可通过热轧或冷轧(拉拔)生产,冷加工需中间退火。
- 弯曲:推荐热弯曲或使用芯棒冷弯曲,弯曲半径不小于3倍管径。
- 钻孔:使用短而锋利的钻头,低速大进给,防止加工硬化。
- TA1/TA2钛棒加工
- 纯钛加工相对容易,但仍有粘刀倾向。车削可采用高速钢或硬质合金刀具,切削速度可略高于TC4。
- 焊接性能优良,可采用TIG焊,焊后一般无需热处理。
- 冷成型性好,可进行冷镦、冷轧等。
三、军工航空航天领域的应用
- 航空发动机:TC4钛合金棒用于制造压气机盘、叶片和紧固件;钛管用于燃油和液压管路;TA1/TA2钛棒用于非高温区域的连接件。
- 飞机结构:TC4钛合金板用于机身蒙皮、隔框和翼梁;棒材用于起落架支柱和接头;管材用于操纵系统管路。TC4的高比强度可显著减重,提高飞行性能。
- 航天器:钛合金用于卫星支架、火箭发动机壳体、燃料贮箱及紧固件。TC4在-253℃至400℃范围内保持性能稳定,适应太空极端环境。
- 军工装备:潜艇耐压壳体、鱼雷发射装置、坦克装甲及导弹部件均大量采用钛合金。TA1/TA2的耐海水腐蚀性尤为适合舰船管路系统。
四、选材与质量控制
军工航空航天对钛合金材料的要求极为严格,需符合AMS、ASTM、GB/T等相关标准。
- 成分控制:TC4需精确控制Al、V、Fe、O等元素含量,确保力学性能。
- 微观组织:TC4棒材应为均匀的α+β两相组织,避免存在连续晶界α相。
- 无损检测:棒、板、管均需进行超声波探伤,确保无内部缺陷。
- 表面质量:加工表面不得有裂纹、折叠、划伤等缺陷,需进行酸洗或机加工去除。
- 性能测试:每批次需进行拉伸、硬度、冲击等试验,必要时进行高低倍组织检验。
五、
TC4钛合金棒、钛板、钛管以及TA1、TA2钛棒,以其高硬度、耐腐蚀和优异的综合性能,成为军工航空航天领域的关键材料。掌握其加工特性与质量控制要点,对于保证构件可靠性和推动高端装备发展具有重要意义。随着钛合金冶炼与加工技术的进步,这些材料将在更广阔的领域发挥不可替代的作用。
如若转载,请注明出处:http://www.bjlfyty.com/product/41.html
更新时间:2026-09-12 04:04:26